














نحوه انتخاب تجهیزات جوشکاری التراسونیک: راهنمای انتخاب 7 مرحلهای و چک لیست مشکلات (نسخه 2026)
درباره این مقاله
گردآوری شده توسط لی یونگ، مهندس فرآیند جوشکاری اولتراسونیک درشنژن چنگگوان منشرکت تجهیزات اولتراسونیک هوشمند. با ۲۲ سال سابقه در راهاندازی خط تولید و بهبود عملکرد، او بیش از ۱۰،۰۰۰ پروژه جوشکاری را انجام داده است که بیش از ۱۰۰،۰۰۰ محصول جوشکاری شده را پوشش میدهد. محتوای این مقاله بر اساس موارد واقعی خط تولید و اعتبارسنجی پارامترها است.
فهرست مطالب
- تأیید موادی که قرار است جوش داده شوند - عامل شماره ۱ در انتخاب
- فرکانس کاری مناسب را انتخاب کنید — 20kHz / 35kHz / 40kHz
- توان را با ناحیه جوشکاری تطبیق دهید - از جوش سرد و جوش اضافی اجتناب کنید
- نوع دستگاه را بر اساس حجم تولید انتخاب کنید - پنوماتیک / سروو / سفارشی
- روی عملکردهای اصلی ژنراتور - مغز دستگاه - تمرکز کنید
- شاخک و فیکسچرهای ابزار - آنچه در نهایت کیفیت جوش را تعیین میکند
- ارزیابی قدرت تأمینکننده و خدمات پس از فروش
- فلوچارت تصمیم گیری انتخاب
- جدول مرجع سریع مقایسه تجهیزات
- اشتباهات رایج در انتخاب و چک لیست اشتباهات رایج
- سوالات متداول (FAQ)
- خلاصه
انتخاب کردن جوشکاری اولتراسونیک انتخاب تجهیزات یکی از مهمترین تصمیماتی است که یک تولیدکننده پلاستیک قبل از راهاندازی خط تولید میگیرد. اگر تجهیزات خوب انتخاب کنید، خط تولید پایدار، بازدهی بالا و هزینههای نگهداری پایین خواهید داشت. اگر تجهیزات بد انتخاب کنید، با جوشهای سرد، جوشهای اضافی و خرابیهای مکرر مواجه خواهید شد - ضررهای ناشی از خرابی دستگاهها بسیار بیشتر از اختلاف قیمت بین دستگاهها است.
این راهنما فرآیند انتخاب را به ۷ مرحله اصلی، از تأیید مواد تا ارزیابی تأمینکننده، تقسیم میکند. منطق تصمیمگیری و نکاتی که باید در هر مرحله به آنها توجه کرد را توضیح میدهد و با یک نمودار جریان تصمیمگیری انتخاب و یک جدول مرجع سریع مقایسه تجهیزات به پایان میرسد تا به شما در تصمیمگیری صحیح قبل از خرید کمک کند.
۱. موادی که قرار است جوش داده شوند را تأیید کنید - عامل شماره ۱ در انتخاب
جنس اولین عامل در انتخاب است. پلاستیکهای مختلف از نظر نقطه ذوب، مدول الاستیک و رسانایی حرارتی تفاوت زیادی دارند که مستقیماً فرکانس، توان و طراحی بوق مورد نیاز تجهیزات را تعیین میکنند.
نکات کلیدی تصمیمگیری
- موادی که قرار است جوش داده شوند را مشخص کنید: پلاستیکهای سفت و سخت مانند ABS و PC به انرژی خروجی بیشتری نیاز دارند؛ پلاستیکهای نرم مانند PP و PE به انرژی کمتری نیاز دارند اما کنترل دامنه دقیقتری را میطلبند.
- الزامات کیفیت جوشکاری را تأیید کنید: آیا استحکام جوش باید مطابق با استانداردهای آزمایش کشش باشد؟ آیا آببندی لازم است (هوابندی / آببندی)؟ آیا ظاهر باید عاری از آثار فشار، سوختگی و برقزدگی باشد؟
- مشخص کنید که آیا مواد غیرمشابه به هم متصل میشوند یا خیر: نقاط ذوب دو ماده باید در محدوده ۲۰ درجه سانتیگراد از یکدیگر باشند، در غیر این صورت دستیابی به همجوشی قابل اعتماد دشوار است. جوشکاری برخی از ترکیبات (به عنوان مثال، PTFE با هر پلاستیکی) عملاً غیرممکن است.
| مواد | سختی جوشکاری | انرژی مورد نیاز | یادداشتها |
| ای بی اس | کم | متوسط | آسانترین روش جوشکاری؛ بسیار انعطافپذیر |
| پی سی (پلی کربنات) | متوسط | بالا | نقطه ذوب بالا؛ به توان بالا نیاز دارد |
| PS (پلی استایرن) | کم | کم | جوشکاری آسان اما مستعد ترک خوردگی ترد |
| پی پی (پلی پروپیلن) | بالا | کم-متوسط | بسیار الاستیک؛ به فرکانس بالا و دامنه کوچک نیاز دارد |
| PE (پلی اتیلن) | بالا | کم-متوسط | نقطه ذوب پایین اما رسانایی گرمایی ضعیف |
| نایلون (PA) | متوسط-بالا | بالا | بسیار جاذب رطوبت؛ قبل از جوشکاری، ماده را خشک کنید |
| POM (استال) | متوسط | متوسط-بالا | بسیار سفت؛ به دامنه دقیق نیاز دارد |
| PMMA (اکریلیک) | متوسط | متوسط | قطعات آرایشی نیاز به جلوگیری از حباب دارند |
| PTFE (تفلون) | بسیار دشوار | - | جوشکاری اولتراسونیک عملاً غیرممکن است |
نکته: وقتی مطمئن نیستید که آیا یک ماده قابل جوشکاری است یا خیر، ارسال نمونه برای آزمایش جوشکاری رایگان، کمهزینهترین راه برای فهمیدن این موضوع است. هر تأمینکننده معتبری باید این خدمات را ارائه دهد.
۲. فرکانس کاری مناسب را انتخاب کنید - ۲۰ کیلوهرتز / ۳۵ کیلوهرتز / ۴۰ کیلوهرتز
فرکانس مستقیماً عملکرد ارتعاش را تعیین میکند. تجهیزات جوشکاری التراسونیک معمولاً در سه سطح فرکانسی - 20 کیلوهرتز، 35 کیلوهرتز و 40 کیلوهرتز - عرضه میشوند که هر کدام نقطه بهینه خود را دارند.
| فرکانس | ویژگیهای دامنه | محصولات مناسب | مزایا | محدودیتها |
| ۲۰ کیلوهرتز | دامنه وسیع، انرژی بالا | قطعات پلاستیکی متوسط تا بزرگ، محصولات با دیواره ضخیم، قطعات خودرو، بدنه لوازم خانگی | همهکارهترین؛ دستگاههای رایج بازار؛ قطعات به راحتی قابل تهیه هستند | مستعد جوشکاری بیش از حد و آسیب ناشی از فشار روی قطعات ظریف و کوچک |
| ۳۵ کیلوهرتز | دامنه متوسط | قطعات آرایشی متوسط، لوازم جانبی الکترونیکی، تجهیزات پزشکی | قدرت و دقت را متعادل میکند؛ آسیب ظاهری را کاهش میدهد | گزینههای دستگاه کمتر از 20 کیلوهرتز |
| ۴۰ کیلوهرتز | دامنه کوچک، دقیق و ظریف | قطعات کوچک با دیواره نازک، لوازم الکترونیکی دقیق، میکروسنسورها، بستهبندی لوازم آرایشی و بهداشتی | آسیب سوختگی و اثر فشار کمتر؛ نقاط جوش ظریفتر | انرژی محدود؛ برای قطعات بزرگ مناسب نیست |
قاعده کلی: برای قطعات بزرگ، فرکانس پایین (20 کیلوهرتز) و برای قطعات ریز و کوچک، فرکانس بالا (35 کیلوهرتز/40 کیلوهرتز) را انتخاب کنید. اگر اندازه محصول شما طیف وسیعی را پوشش میدهد، تجهیزات دو فرکانسه یا چندین دستگاه با فرکانسهای مختلف را در نظر بگیرید.
۳. توان را با ناحیه جوشکاری تطبیق دهید - از جوش سرد و جوش اضافی اجتناب کنید
انتخاب نادرست توان یکی از رایجترین اشتباهات در انتخاب است. توان خیلی کم باعث جوش سرد میشود؛ توان خیلی زیاد باعث جوش بیش از حد و ایجاد لکههای سوختگی میشود. هر دو باعث ایجاد عیوب دستهای میشوند.
| اندازه ناحیه جوشکاری | توان توصیه شده | کاربردهای معمول |
| در عرض 50 میلیمتر | ۸۰۰–۱۲۰۰ وات | محفظههای الکترونیکی کوچک، بستهبندی حسگرها، قطعات اسباببازی |
| ۵۰–۱۰۰ میلیمتر | ۱۲۰۰–۱۵۰۰ وات | سنسورهای خودرو، محفظههای شارژر، پوششهای باتری |
| ۱۰۰–۱۵۰ میلیمتر | ۱۵۰۰–۲۶۰۰ وات | بدنه لوازم خانگی، تجهیزات پزشکی، قطعات داخلی خودرو |
| بالای ۱۵۰ میلیمتر | ۲۶۰۰–۳۰۰۰ وات+ | سپرهای خودرو، مخازن آب بزرگ، ظروف صنعتی |
نکته: برای تولید دستهای پیوسته، حاشیه توان 20٪ را در نظر بگیرید. کار با بار کامل، آلارمهای اضافه بار ژنراتور را به صدا در میآورد و عمر قطعات را کوتاه میکند. به عنوان مثال، برای قطعهای با ناحیه جوشکاری 120 میلیمتری، یک دستگاه 2000 واتی را انتخاب کنید، نه دستگاهی که به زحمت 1500 وات است.
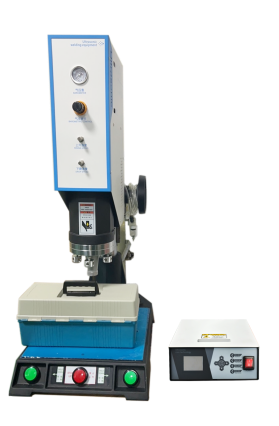
۴. نوع دستگاه را بر اساس حجم تولید انتخاب کنید - پنوماتیک / سروو / سفارشی
اندازه دسته تولید مستقیماً تعیین میکند که آیا باید از یک دستگاه پنوماتیک استاندارد یا یک دستگاه سروو دقیق استفاده کنید - و تفاوت بودجه قابل توجه است.
| نوع دستگاه | روش رانندگی | دقت | سناریوهای مناسب | محدوده قیمت |
| جوشکار اولتراسونیک پنوماتیک رومیزی | سیلندر محور | ±0.05 میلیمتر | نمونهسازی اولیه در مقیاس کوچک، اجرای آزمایشی، اعتبارسنجی تحقیق و توسعه | کم |
| جوشکار اولتراسونیک سروو | سروو موتور | ±0.01 میلیمتر | تولید با حجم بالا، محصولاتی با الزامات کیفی سختگیرانه | متوسط-بالا |
| سیستم اولتراسونیک یکپارچه سفارشی | سفارشی ساخته شده | طراحی شده مطابق با نیاز | خطوط خودکار، جوشکاری همزمان چند ایستگاهی | بالا (به ازای هر پروژه) |
تفاوتهای کلیدی
- نوع پنوماتیک: با فشار سیلندر به پایین فشار میدهد. ساختار ساده، کاربری آسان، هزینه نگهداری پایین. اما عمق جوشکاری تحت تأثیر نوسانات فشار هوا قرار میگیرد، بنابراین ثبات آن محدود است. مناسب برای حجم تولید سالانه کمتر از ۵۰،۰۰۰ قطعه.
- نوع سروو: یک موتور سروو با دقت فاصله و سرعت حرکت رو به پایین را کنترل میکند و به دقت عمق جوشکاری 0.01 میلیمتر دست مییابد. این دستگاه از پروفایلهای جوشکاری چند مرحلهای (رویکرد سریع → فشار آهسته → نگه داشتن → رهاسازی تدریجی) پشتیبانی میکند و ثبات عالی را ارائه میدهد - مناسب برای حجم تولید سالانه بالای 100000 قطعه یا نیازهای کیفی دقیق (تجهیزات پزشکی، قطعات ایمنی خودرو و غیره).
- نوع یکپارچه سفارشی: ماژول جوشکاری اولتراسونیک را در یک خط خودکار تعبیه میکند، همراه با رباتها، میزهای دوار و بازرسی بصری برای تولید کاملاً خودکار. مناسب برای تولید در مقیاس بزرگ با حجم سالانه بیش از ۵۰۰۰۰۰ قطعه.
نکته: کورکورانه به دنبال ماشینهای گرانقیمت نباشید. یک ماشین پنوماتیک برای محصولات ساده و کمحجم کاملاً مناسب است - خرید بیش از حد ماشینهای سروو فقط فشار بودجه و پیچیدگی تعمیر و نگهداری را افزایش میدهد. برعکس، راهاندازی یک ماشین پنوماتیک روی محصولات دقیق با حجم بالا، عملکرد را ناپایدار میکند و ضررهای ناشی از خرابی به مراتب بیشتر از اختلاف قیمت است.
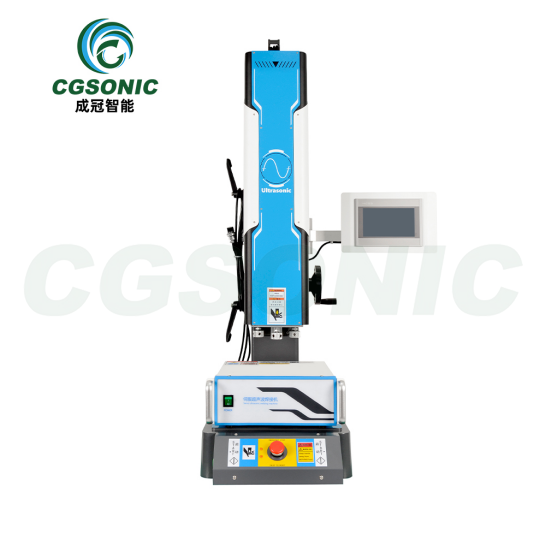
۵. روی عملکردهای اصلی ژنراتور - مغز دستگاه - تمرکز کنید
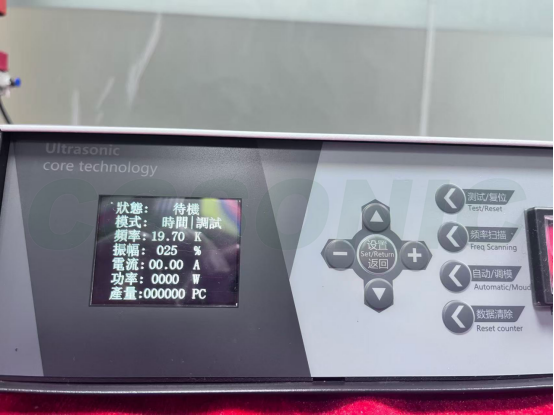
ژنراتور مغز یک جوشکار اولتراسونیک است: برق شهری را به یک سیگنال الکتریکی با فرکانس بالا تبدیل میکند تا مبدل را به کار بیندازد. شکاف عملکرد بین ژنراتورهای جدید و قدیمی زیاد است و مستقیماً پایداری جوشکاری را تعیین میکند.
عملکردهای ژنراتور که باید قبل از خرید تأیید کنید
- ردیابی خودکار فرکانس (مولد دیجیتال): به طور خودکار روی فرکانس رزونانس مبدل قفل میشود و عملکرد را در طولانی مدت پایدار نگه میدارد. واحدهای آنالوگ قدیمی نیاز به تنظیم دستی دارند، در طول تولید دچار انحراف میشوند و کیفیت جوش نامنظمی را ارائه میدهند.
- حالتهای مختلف جوشکاری:
- حالت زمان: در زمان از پیش تعیینشده متوقف میشود - مناسب برای محصولات روتین با مواد پایدار
- حالت انرژی: در یک انرژی از پیش تعیینشده متوقف میشود - تغییرات دستهای مواد را جبران میکند و بازده را ثابت نگه میدارد
- حالت عمق: در عمق جوشکاری از پیش تعیینشده متوقف میشود - مناسب برای محصولاتی با الزامات ابعادی دقیق
- ذخیره سازی پارامتر دستور پخت: پارامترهای محصولات مختلف به طور جداگانه ذخیره می شوند و هنگام تعویض محصولات با یک کلید فراخوانی می شوند و از تنظیم مکرر جلوگیری می شود. دستگاهی را انتخاب کنید که بتواند حداقل 10 دستور پخت را ذخیره کند.
- هشدار و محافظت در برابر اضافه بار: در صورت بروز هرگونه مشکل جوشکاری (برخورد بوق به فیکسچر، گم شدن قطعه و غیره) به طور خودکار دستگاه را خاموش و از آن محافظت میکند و از آسیب رسیدن به بوق و مبدل جلوگیری میکند.
- خروجی دادههای جوشکاری: ژنراتورهای پیشرفته میتوانند دادههای انرژی، زمان و عمق را برای هر جوش خروجی دهند و از ادغام MES برای ردیابی کیفیت پشتیبانی کنند.
نکته: اکیداً از ژنراتورهای آنالوگ قدیمی اجتناب کنید. آنها 20 تا 30 درصد ارزانتر هستند، اما مقاومت ضعیفی در برابر نویز، تغییر مکرر پارامترها و عدم قابلیت ردیابی دادهها دارند. در تولید انبوه، تلفات ضایعات ناشی از جوشکاری ناپایدار بسیار بیشتر از اختلاف قیمت است.
۶. شاخک و فیکسچرهای ابزار - آنچه در نهایت کیفیت جوش را تعیین میکند
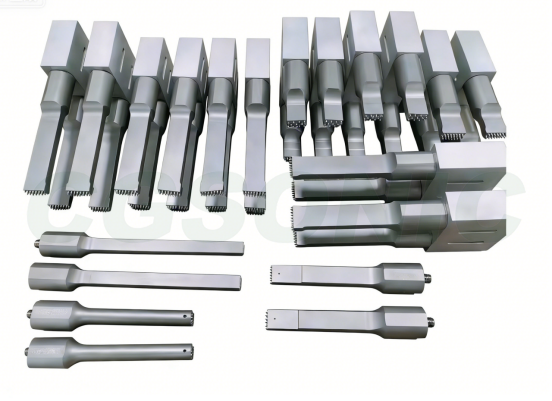
حتی بهترین واحد اصلی هم نمیتواند بدون یک شاخک و فیکسچر خوب، قطعات خوبی بسازد. شاخک (سونوترود) و فیکسچرهای ابزار، راحتترین بخش انتخاب هستند که نادیده گرفته میشوند، با این حال تأثیر زیادی بر کیفیت جوش دارند.
مقایسه مواد شاخ
| مواد | عمر مفید | قیمت | سناریوهای مناسب |
| آلیاژ آلومینیوم | متوسط (۱۰۰۰۰۰ تا ۳۰۰۰۰۰ چرخه) | کم | دستههای کوچک تا متوسط، نمونهسازی اولیه |
| آلیاژ تیتانیوم | طولانی (۵۰۰۰۰۰ تا ۱۰۰۰۰۰۰+ چرخه) | متوسط-بالا | تولید مداوم در حجم بالا، الزامات مقاومت در برابر خستگی بالا |
| فولاد آلیاژی | طولانی | متوسط | سناریوهای خاص با سایش بالا، اما سنگین و ماشینکاری دشوار |
نقاط انتخاب بوق و فیکسچر
- محصولات نامنظم عمدتاً به هورنها و فیکسچرهای موقعیتیابی سفارشی نیاز دارند: هورنهای استاندارد فقط برای سطوح جوشکاری صاف و منظم مناسب هستند؛ محصولات منحنی، پلهای یا چند نقطهای باید به صورت سفارشی طراحی شوند. قبل از خرید، از قابلیت هورن سفارشی تأمینکننده اطمینان حاصل کنید.
- برای تولید مداوم با حجم بالا، ابتدا هورنهای تیتانیومی را انتخاب کنید: عمر خستگی تیتانیوم ۳ تا ۵ برابر آلومینیوم است، بنابراین اگرچه قیمت واحد بالاتر است، اما هزینه هر قطعه در واقع کمتر است و زمان از کارافتادگی ناشی از تعویض هورن کاهش مییابد.
- دقت (لانه) فیکسچر نیز به همان اندازه مهم است: دقت موقعیتیابی لانه مستقیماً بر تراز جوش تأثیر میگذارد. لانههای ماشینکاری شده با CNC به همراه پینهای موقعیتیابی یا نگهداشتن قطعه با خلاء توصیه میشوند.
- طراحی بوق و تطبیق فرکانس: یک بوق ۲۰ کیلوهرتز نسبتاً بزرگ است (طول کلی حدود ۱۳۰ تا ۲۵۰ میلیمتر) در حالی که یک بوق ۴۰ کیلوهرتز کوچکتر است (حدود ۵۰ تا ۹۰ میلیمتر)؛ طراحی باید دقت رزونانس نیم طول موج را تضمین کند.
نکته: قبل از خرید، مطمئن شوید که آیا تأمینکننده میتواند بوقها و تجهیزات سفارشی را از روی نقشههای محصول شما طراحی کند یا خیر، و گزارش تحلیل المان محدود (FEA) بوق را برای تأیید فرکانس رزونانس و یکنواختی توزیع دامنه درخواست کنید.
۷. قدرت تأمینکننده و خدمات پس از فروش را ارزیابی کنید
تجهیزات ارزان قیمت در ابتدا باعث صرفهجویی در هزینه میشوند، اما در تولید انبوه اغلب با شکست مواجه میشوند و باعث از کارافتادگی و ضرر میشوند. ارزیابی تأمینکننده آخرین مرحله از فرآیند انتخاب است - و آسانترین نقطه برای افتادن در دام.
چک لیست ارزیابی تامین کنندگان
| مورد ارزیابی | سوال کلیدی | استاندارد صلاحیت |
| نمونهسازی اولیه پیش از فروش | آیا میتوانید نمونه آزمایشهای جوشکاری ارائه دهید؟ | نمونهسازی اولیه رایگان یا کمهزینه به همراه گزارش آزمایش |
| دوره گارانتی | گارانتی قطعات اصلی (ژنراتور، مبدل) چقدر است؟ | ۱۲ ماه یا بیشتر، شامل تعمیر در محل |
| تامین قطعات | زمان تحویل مواد مصرفی مانند بوق و مبدلها چقدر است؟ | قطعات استاندارد ≤7 روز؛ قطعات سفارشی ≤15 روز |
| پشتیبانی فنی | آیا راهنمایی آنلاین برای راهاندازی وجود دارد؟ آیا آموزش در محل ارائه میشود؟ | ۲۴ ساعته و ۷ روز هفته آنلاین + بازدید رایگان در محل در سال اول |
| توسعه سفارشی | آیا توسعه سفارشی برای پروژههای غیر استاندارد پشتیبانی میشود؟ | تیم طراحی داخلی که میتواند نقشههای راهحل تولید کند |
| تجربه در صنعت | آیا داستانهای موفقیتی در همان صنعت وجود دارد؟ | امکان معرفی مشتری یا بازدید حضوری |
| گواهینامهها | آیا تجهیزات دارای گواهینامه CE / ISO هستند؟ | صدور گواهینامه CE برای محصولات صادراتی الزامی است |
نکته: قبل از تصمیمگیری، حداقل ۳ تأمینکننده را با هم مقایسه کنید و از هر کدام گزارش آزمایش نمونه اولیه بگیرید. هرگز فقط قیمت را مقایسه نکنید - چند هزار یوان صرفهجویی شده روی دستگاه میتواند با یک توقف خط که دهها هزار دلار هزینه دارد، از بین برود.
فلوچارت تصمیم گیری انتخاب
تایید مواد جوشکاری و الزامات کیفیت
→
تصمیم بگیرید که آیا مواد را میتوان با جوشکاری اولتراسونیک جوش داد یا خیر
→
فرکانس را بر اساس اندازه محصول انتخاب کنید
→
انتخاب توان بر اساس ناحیه جوشکاری
→
انتخاب نوع دستگاه بر اساس حجم تولید
→
توابع ژنراتور را تأیید کنید
→
بوق و فیکسچرها را تأیید کنید
→
ارزیابی تأمینکنندگان
→
سفارش را ثبت کنید
این روند را گام به گام دنبال کنید - هر مرحله معیارهای تصمیمگیری روشنی دارد، بنابراین هیچ چیز مهمی حذف نمیشود.
| بُعد انتخاب | پیکربندی اولیه | پیکربندی استاندارد | پیکربندی سطح بالا |
| فرکانس | ۲۰ کیلوهرتز | ۲۰ کیلوهرتز / ۳۵ کیلوهرتز | فرکانس دوگانه ۲۰ کیلوهرتز + ۴۰ کیلوهرتز |
| قدرت | ۸۰۰–۱۲۰۰ وات | ۱۵۰۰–۲۶۰۰ وات | ۳۰۰۰ وات به بالا (با حاشیه) |
| روش رانندگی | پنوماتیک | پنوماتیک / سروو | سروو (پروفیلهای چند مرحلهای) |
| ژنراتور | ردیابی فرکانس دیجیتال | ردیابی دیجیتال + حالتهای چندگانه | دیجیتال + خروجی داده + ادغام MES |
| جنس شاخ | آلیاژ آلومینیوم | آلیاژ تیتانیوم | آلیاژ تیتانیوم + طراحی بهینه شده با FEA |
| فیکسچر | لانه استاندارد | لانه سفارشی CNC | نگه داشتن وکیوم + موقعیت یابی بینایی |
| حجم قابل اجرا |
| ۵۰،۰۰۰ تا ۵۰۰،۰۰۰ قطعه در سال | >500000 قطعه در سال |
| مرجع بودجه | کم | متوسط | بالا |
اشتباهات رایج در انتخاب و چک لیست اشتباهات رایج
اشتباه ۱: مقایسه فقط قیمتها، بدون آزمایش جوشکاری روی نمونههای فیزیکی.
حتی با مشخصات یکسان، تجهیزات تأمینکنندگان مختلف میتوانند در نتایج جوشکاری واقعی تفاوت زیادی داشته باشند. اعداد روی برگه مشخصات نمیتوانند جایگزین اعتبارسنجی نمونه اولیه واقعی شوند. رویکرد درست: از حداقل ۳ تأمینکننده بخواهید که آزمایشهای جوشکاری را روی نمونههای واقعی شما انجام دهند و استحکام، ظاهر و بازده جوش را با هم مقایسه کنند.
اشتباه دوم: محدود کردن بودجه و انتخاب تجهیزات کمقدرت
کمبود برق باعث ایجاد عیوب مداوم جوش سرد و نرخ بالای ضایعات میشود. چند هزار یوان صرفهجویی شده در دستگاه میتواند ظرف یک ماه توسط هزینههای ضایعات از بین برود. رویکرد درست: برق را با منطقه جوشکاری مطابقت دهید و 20٪ حاشیه سود در نظر بگیرید.
اشتباه ۳: تمرکز فقط روی قیمت دستگاه اصلی و نادیده گرفتن کیفیت بوق و فیکسچر
هورنها و فیکسچرها هستند که کیفیت نهایی جوش را تعیین میکنند. یک هورن بیکیفیت، توزیع دامنه ناهمواری دارد و باعث جوش بیش از حد موضعی و جوشهای سرد موضعی میشود. رویکرد درست: هزینههای هورن و فیکسچر را در بودجه کل لحاظ کنید و گزارش FEA هورن تأمینکننده را الزامی کنید.
اشتباه ۴: خرید کورکورانهی دستگاههای سروو موتور پیشرفته برای محصولات ساده و کمحجم.
دستگاههای سروو دقیق هستند، اما برای محصولات ساده، این دقت بیش از حد است. بهتر است بودجه اضافی را صرف خرید یک بوق یا قطعات یدکی بهتر کنید. رویکرد درست: نوع دستگاه را با حجم و کیفیت مورد نیاز خود مطابقت دهید و از پرداخت هزینه برای قابلیتهای بلااستفاده خودداری کنید.
اشتباه ۵: عدم ارزیابی توانایی خدمات پس از فروش تأمینکننده - وقتی دستگاه خراب میشود، کسی نیست که آن را تعمیر کند.
در تولید انبوه، هر ساعت خرابی میتواند هزاران یوان هزینه داشته باشد. اگر تأمینکننده نتواند به سرعت قطعات یا پشتیبانی فنی را ارائه دهد، ضررها همچنان افزایش مییابند. رویکرد درست: قبل از امضا، شرایط گارانتی، زمان تحویل قطعات و زمان پاسخگویی پشتیبانی فنی را تأیید کنید.
سوالات متداول (FAQ)
Q1: تفاوت بین دستگاههای جوشکاری اولتراسونیک 20 کیلوهرتز و 40 کیلوهرتز چیست؟
یک دستگاه ۲۰ کیلوهرتز انرژی ارتعاش بالایی ارائه میدهد که برای قطعات پلاستیکی متوسط تا بزرگ و محصولات با دیواره ضخیم مناسب است - این دستگاه، دستگاه اصلی موجود در بازار است. یک دستگاه ۴۰ کیلوهرتز دامنه ارتعاش کمتری دارد که برای قطعات کوچک با دیواره نازک، قطعات آرایشی و لوازم جانبی الکترونیکی مناسب است و آسیب سوختگی و آثار فشار را کاهش میدهد. به طور خلاصه: فرکانس پایین برای قطعات بزرگ، فرکانس بالا برای قطعات ظریف و کوچک.
Q2: چگونه قدرت جوشکاری اولتراسونیک را انتخاب کنم؟
برای جوشکاری نواحی در محدوده ۵۰ میلیمتر، ۸۰۰ تا ۱۲۰۰ وات، برای محصولات پلاستیکی متوسط معمولی، ۱۵۰۰ تا ۲۶۰۰ وات و برای قطعات بزرگ و پیچیده، ۳۰۰۰ وات یا بالاتر را انتخاب کنید. برای تولید دستهای مداوم، ۲۰٪ حاشیه توان برای جلوگیری از آلارمهای اضافه بار ژنراتور در نظر بگیرید.
Q3: تفاوت بین جوشکارهای اولتراسونیک سروو و پنوماتیک چیست؟
یک دستگاه جوش پنوماتیک با سیلندر کار میکند: کارکرد ساده و مقرون به صرفه، مناسب برای نمونهسازیهای کوچک و آزمایشهای اولیه. یک دستگاه جوش سروو عمق جوش را با یک موتور سروو کنترل میکند و به دقت 0.01 میلیمتر با ثبات عالی دست مییابد - مناسب برای تولید با حجم بالا و محصولاتی با الزامات کیفی دقیق.
Q4: کدام ماده برای بوقهای اولتراسونیک بهترین است؟
هورنهای آلیاژ آلومینیوم مقرون به صرفه هستند و برای تولید دستهای کوچک تا متوسط مناسبند؛ هورنهای آلیاژ تیتانیوم ۳ تا ۵ برابر آلومینیوم عمر خستگی دارند و برای تولید مداوم با حجم بالا مناسبند؛ هورنهای فولادی آلیاژی مقاوم در برابر سایش اما سنگین هستند و برای سناریوهای خاص با سایش بالا مناسبند. قبل از خرید، مطمئن شوید که تأمینکننده میتواند هورنها را از روی نقشههای محصول شما سفارشیسازی کند.
Q5: آیا قبل از خرید تجهیزات جوشکاری اولتراسونیک باید آزمایش نمونه اولیه جوشکاری انجام دهم؟
اکیداً توصیه میشود. نتایج جوشکاری در مواد و سازههای مختلف بسیار متفاوت است و برگههای مشخصات به تنهایی نمیتوانند به شما بگویند که جوشها در واقع چگونه خواهند بود. تأمینکنندگان معتبر باید آزمایشهای جوشکاری نمونه رایگان یا کمهزینه ارائه دهند؛ سفارش رسمی را فقط پس از تأیید نمونه اولیه ثبت کنید.
سوال ۶: تفاوت بین ژنراتورهای دیجیتال و آنالوگ چیست؟
یک ژنراتور ردیابی خودکار دیجیتال به طور خودکار روی فرکانس رزونانس مبدل قفل میشود و در طولانی مدت پایدار میماند. این ژنراتور از حالتهای جوشکاری زمان/انرژی/عمق پشتیبانی میکند و میتواند دستورالعملهای پارامتری را ذخیره کند. ژنراتورهای آنالوگ ایمنی ضعیفی در برابر نویز دارند، به راحتی در تولید دچار انحراف میشوند و کیفیت جوش تقریباً یکسانی ارائه میدهند - آنها به تدریج در حال از رده خارج شدن هستند.
Q7: کدام پلاستیک ها برای جوشکاری اولتراسونیک مناسب نیستند؟
پلاستیکهای نرم مانند PP و PE را میتوان جوش داد، اما به انرژی کمی نیاز دارند و جوش دادن آنها دشوار است؛ موادی مانند PTFE (تفلون) عملاً با روش اولتراسونیک قابل جوش دادن نیستند؛ برای جوشکاری مواد غیرمشابه، مطمئن شوید که دو نقطه ذوب در محدوده ۲۰ درجه سانتیگراد از یکدیگر قرار دارند، در غیر این صورت همجوشی قابل اعتماد دشوار است. در صورت شک، ارسال نمونه برای آزمایش نمونه اولیه، ایمنترین روش است.
خلاصه
هیچ دستگاه جوشکاری اولتراسونیک کاملاً بینقصی وجود ندارد - فقط دستگاهی که با محصول شما مطابقت دارد. انتخاب را از مواد شروع کنید: مشخص کنید که آیا میتوان آن را جوشکاری کرد و الزامات کیفیت چیست. سپس فرکانس را بر اساس اندازه محصول، قدرت را بر اساس منطقه جوشکاری و نوع دستگاه را بر اساس حجم تولید انتخاب کنید. در مرحله بعد، نگاهی دقیق به عملکردهای ژنراتور و قابلیت بوق/فیکسچر سفارشی بیندازید. در نهایت، تأمینکننده را از طریق آزمایش نمونه اولیه تأیید کنید.
- اصل اساسی: برگههای مشخصات فقط یک مرجع هستند - آزمایش نمونه اولیه فیزیکی حقیقت است. قبل از ثبت سفارش رسمی، اعتبارسنجی نمونه جوشکاری را تکمیل کنید تا مطمئن شوید که دستگاه میتواند به طور مداوم محصولات واجد شرایط تولید کند.