














راهنمای کامل تنظیمات پارامترهای جوشکاری التراسونیک: توضیح ۱۴ پارامتر کلیدی (نسخه کاربردی مهندسی)
راهنمای کامل تنظیمات پارامترهای جوشکاری التراسونیک: توضیح ۱۴ پارامتر کلیدی (نسخه کاربردی مهندسی)
این مقاله توسط لی یونگ، مهندس فرآیند جوشکاری اولتراسونیک در شرکت تجهیزات اولتراسونیک هوشمند شنژن چنگگوان، گردآوری شده است. او ۲۲ سال تجربه در زمینه اشکالزدایی خط تولید و بهبود عملکرد دارد و بیش از ۱۰،۰۰۰ پروژه جوشکاری را انجام داده است که جوشکاری بیش از ۱۰۰،۰۰۰ محصول را پوشش میدهد. محتوای این مقاله بر اساس موارد واقعی خط تولید و تأیید پارامترها است.
فهرست مطالب
- فشار جوشکاری
- زمان تأخیر ۱ (انتظار راهاندازی)
- زمان جوشکاری
- زمان نگهداری فشار (پخت)
- دامنه
- انتخاب حالت جوشکاری (زمان/انرژی/عمق)
- سرعت نزول
- بافر نزول ماشین
- فشار محرک
- زمان تأخیر دو (تأخیر پیش فشار)
- زمان ارتعاش ثانویه (برای تمیز کردن سر جوش)
- تنظیم دقیق حرکت ماشین
- کالیبراسیون سطح دستگاه
- کل ضربه ماشین
- جدول مرجع سریع ۱۴ پارامتری
- درخت تصمیم تنظیم پارامتر
- سوالات متداول (FAQ)
فشار جوشکاری
اثر
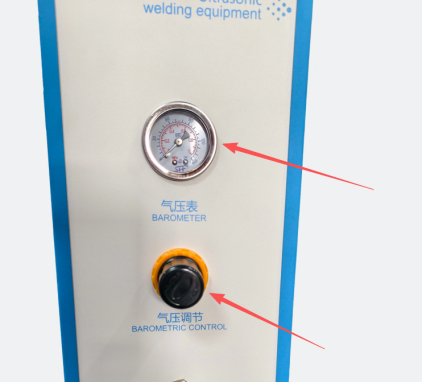
فشار جوشکاری برای اتصال پلاستیک اساسی است، میزان تماس بین سر جوش و محصول را تعیین میکند و مستقیماً بر انتقال مؤثر انرژی ارتعاش به جوش تأثیر میگذارد.
نفوذ
- فشار ناکافی قطعات بالایی و پایینی محکم به هم چفت نمیشوند که منجر به انتقال ضعیف انرژی ارتعاش شده و جوشهای ناقص و استحکام ناکافی جوش را به راحتی ایجاد میکند.
- فشار بیش از حد پلاستیک به شدت فشرده میشود که منجر به جوش بیش از حد، برق زدن و آسیب و تغییر شکل محصول میشود.
پیشنهاد
- فشار متوسط برای قطعات پلاستیکی معمولی ترجیح داده میشود؛ فشار باید به طور مناسب برای قطعات دیواره نازک و خارجی کاهش یابد؛ و فشار میتواند به طور مناسب برای مواد سفت و سخت افزایش یابد.
ترتیب اشکالزدایی: به تدریج فشار را از کم به زیاد افزایش دهید تا به فشاری برسید که به محصول اجازه میدهد محکم جا بیفتد. دنبال شعار «هرچه محکمتر، بهتر» نباشید.
دوم. زمان تأخیر ۱ (انتظار راهاندازی)
اثر
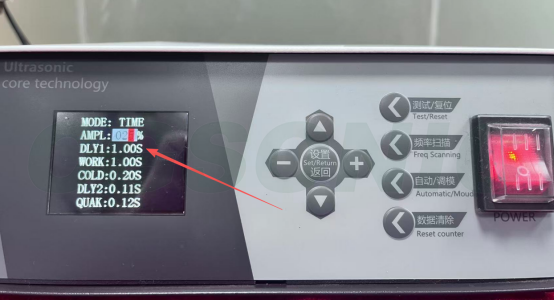
زمان انتظار از فشار دادن دکمه شروع تا شروع پایین آمدن سر جوش و خروج امواج فراصوت، به اپراتور این امکان را میدهد که تأیید کند محصول در جای خود قرار گرفته است.
نفوذ
- تاخیر خیلی کوتاه اگر محصول قبل از قرارگیری صحیح در محل مورد نظر روشن شود، ممکن است باعث له شدن دست یا جابجایی محصول شود و خطرات ایمنی ایجاد کند.
- تأخیرهای بیش از حد زمان چرخه تولید را کاهش داده و بر راندمان ظرفیت تأثیر میگذارد.
پیشنهاد
- برای مدلهایی که با دو دکمه کار میکنند، تایمر فقط زمانی شروع میشود که هر دو دست به طور همزمان فشار داده شوند تا ایمنی عملکرد تضمین شود.
- برای محصولات استاندارد، زمان را روی 0.1 تا 0.5 ثانیه تنظیم کنید؛ برای محصولاتی که نیاز به جایگذاری و موقعیتیابی دستی دارند، زمان را به 0.5 تا 1.0 ثانیه افزایش دهید.
III. زمان جوشکاری
اثر
مدت زمان خروجی ارتعاش اولتراسونیک، میزان پلاستیک ذوب شده را تعیین میکند. زمان جوشکاری پارامتری است که مبتدیان بیشتر به آن اهمیت میدهند، اما همچنین پارامتری است که اغلب به اشتباه تنظیم میشود.
نفوذ
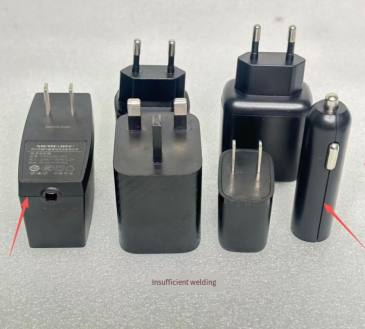
- زمان خیلی کوتاه : ذوب ناکافی پلاستیک، جوشکاری ناقص و لحیم کاری ضعیف.
- خیلی طولانی : ورود انرژی بیش از حد منجر به ذوب شدن بیش از حد پلاستیک میشود که منجر به سوختگی، برق زدگی بیش از حد و تغییر شکل محصول میشود.
پیشنهاد
- زمان جوشکاری برای قطعات کوچک و نازک عموماً ... ۱-۰.۴ ثانیه برای قطعات متوسط و بزرگ، 0.4-1.2 ثانیه است و میتواند با توجه به اثر جوش واقعی به طور دقیق تنظیم شود.
- با مدت زمانهای کوتاه شروع کنید و به تدریج افزایش دهید؛ مستقیماً مدت زمانهای طولانی را تعیین نکنید. اگر متوجه سوزش یا برآمدگی بیش از حد شدید، فوراً به حالت اولیه برگردید.
- برای اولین جوشکاری آزمایشی یک مدل جدید یا مواد جدید، توصیه میشود از 0.2 ثانیه شروع کنید و هر بار 0.1 ثانیه آزمایش کنید و ظاهر و استحکام را ثبت کنید.
IV. زمان نگهداری فشار (پخت)
اثر
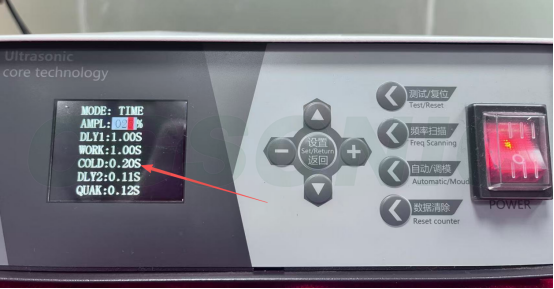
پس از توقف عملیات اولتراسونیک، به فشار دادن محصول ادامه دهید تا پلاستیک مذاب خنک و جامد شود. زمان نگهداری ناکافی، علت شایع ترک خوردگی جوش و برگشت فنری است.
نفوذ
- زمان نگهداری خیلی کوتاه اگر قالب قبل از خنک شدن پلاستیک باز شود، جوش مستعد برگشت فنری، ترک خوردن و ناهمترازی است.
- زمان نگهداری فشار بیش از حد چرخه تولید را کند کرده و راندمان تولید را کاهش میدهد.
پیشنهاد
- برای محصولات استاندارد، فشار نگهدارنده زمان 0.2-0.8 ثانیه است برای محصولاتی که نیاز به آببندی بالایی دارند، زمان نگهداری فشار باید به طور مناسب افزایش یابد (مانند محفظههای ضد آب).
- هر چه نقطه ذوب ماده بالاتر و جوش ضخیمتر باشد، زمان نگهداری فشار باید طولانیتر باشد.
V. دامنه
اثر
دامنه ارتعاش سر جوشکاری، میزان انرژی تحویلی به محصول در واحد زمان را تعیین میکند. دامنه، همراه با زمان و فشار جوشکاری، «سه عنصر انرژی» را تشکیل میدهند.
نفوذ
- دامنه کم : انرژی ناکافی، جوشکاری ضعیف و اتصال لحیم ضعیف.
- دامنه بیش از حد : ضربه خیلی زیاد است، که میتواند به راحتی مواد را بسوزاند و قطعات نازک دیواره محصول را ترک دهد.
پیشنهاد
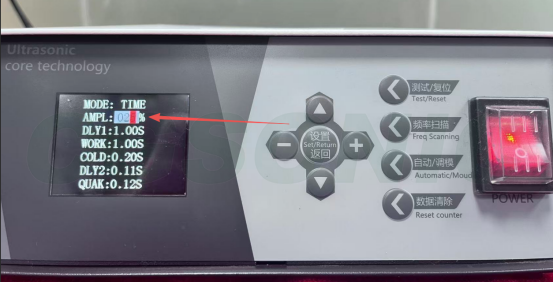
- پلاستیکهای سخت (PC، ABS) به دامنه بالاتری نیاز دارند ( ۶۰٪ - ۸۰٪ پارچههای نرم PP، PE و پارچههای نبافته از دامنه پایینتری استفاده میکنند ( ۳۰٪ - ۵۰٪ ).
- ابتدا از تنظیمات میانی دستگاه (معمولاً ۵۰٪) استفاده کنید و در صورت لزوم تنظیمات جزئی را کم یا زیاد کنید. آن را به یکباره روی حداکثر تنظیمات تنظیم نکنید.
- دامنه بیش از حد همچنین میتواند باعث تسریع در سایش و تولید گرما در سر جوشکاری شود، بنابراین دمای سر جوشکاری باید در طول استفاده طولانی مدت کنترل شود.
ششم. انتخاب حالت جوشکاری (زمان/انرژی/عمق)
اثر
دستگاه جوش اولتراسونیک دقیق سه حالت عملیاتی ارائه میدهد که با "معیارهای خروجی" خود متمایز میشوند:
- حالت زمان : امواج فراصوت را در فواصل زمانی ثابت (که توسط "ثانیه" کنترل میشوند) خروجی میدهد.
- حالت انرژی : کل انرژی را برای جبران نوسانات ولتاژ (که توسط "ژول" کنترل میشود) خروجی میدهد.
- حالت عمق : با فشار دادن عمق سر جوش به پایین (برحسب میلیمتر) کنترل میشود.
سناریوهای قابل اجرا
- حالت زمان ابعاد پایدار محصول و سازگاری خوب مواد، رایجترین حالت مورد استفاده و اولین انتخاب برای مبتدیان برای اشکالزدایی.
- حالت انرژی : برای تولید انبوه که در آن کیفیت پایدار مورد نیاز است و برای کارگاههایی با ولتاژ منبع تغذیه نوسانی توصیه میشود.
- حالت عمیق : سناریوهایی با الزامات سختگیرانه در مورد ارتفاع کلی محصول و میزان سرریز مواد در ظاهر (مانند الکترونیک دقیق و دستگاههای پزشکی).
پیشنهاد
مبتدیان باید برای اشکالزدایی با حالت زمان شروع کنند و پس از آشنایی با آن، به حالت انرژی یا عمق تغییر دهند؛ مدلهای استاندارد فقط از حالت زمان پشتیبانی میکنند، لطفاً برای مدلهای پیشرفته با تأمینکننده تجهیزات تماس بگیرید.
VII. سرعت نزول
اثر
سرعت حرکت رو به پایینشاخ. سرعت نزول مستقیماً بر نیروی ضربه در لحظه تماس سر جوش با محصول تأثیر می گذارد.
نفوذ
- سرعت پایین آمدن خیلی زیاد است : سر جوشکاری به محصول برخورد میکند و این ضربه باعث جابجایی، ترک خوردن یا عدم تراز محصول میشود.
- سرعت کاهش خیلی کم است : این امر کل چرخه تولید را طولانیتر کرده و ظرفیت را کاهش میدهد.
پیشنهاد
- برای قطعات مهندسی دقیق یا قطعات شکننده، سرعت پایین آمدن باید کاهش یابد؛ برای قطعات سازهای معمولی، سرعت را میتوان به طور مناسب افزایش داد.
توصیه میشود با یک جوش آزمایشی با سرعت ۵۰٪ شروع کنید و بر اساس بازخورد ظاهر و استحکام محصول، آن را تنظیم کنید.
۸. بافر نزول ماشین
اثر
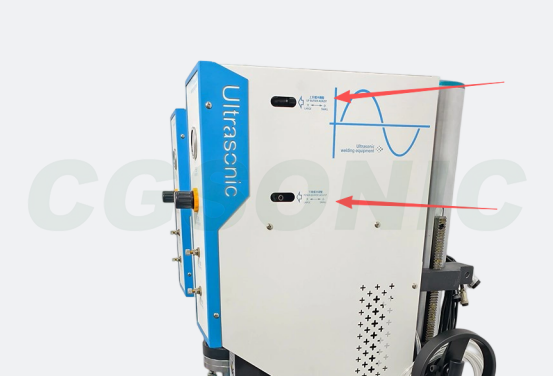
تنظیم کاهش سرعت ضربه گیر سیلندر هنگام پایین آمدن سر جوش و نزدیک شدن به محصول از طریق شیرهای تنظیم ضربه گیر در هر دو انتهای سیلندر انجام می شود که باعث کاهش ضربه هنگام تماس سر جوش با محصول می شود.
نفوذ
- ضربه گیری ناکافی ضربه پرسرعت سر جوشکاری به محصول باعث جابجایی محصول، ترک یا عدم تراز موقعیتیابی میشود و فرورفتگیها به راحتی روی قطعات ظاهری ایجاد میشوند.
- بافر بیش از حد نرخ نزول خیلی کند است، چرخه تولید را طولانیتر میکند و ظرفیت را کاهش میدهد.
پیشنهاد
- تنظیم بافر معمولاً روی شیرهای تنظیم بافر در دو انتهای سیلندر انجام میشود؛ تنظیم در جهت عقربههای ساعت، بافرینگ را افزایش و تنظیم در خلاف جهت عقربههای ساعت، آن را کاهش میدهد.
- اندازه بافر را برای قطعات بیرونی، قطعات دقیق و قطعات شکننده افزایش دهید؛ اندازه بافر را برای قطعات سازهای معمولی به طور مناسب کاهش دهید تا زمان چرخه بهبود یابد.
- بافرینگ و سرعت نزول دو پارامتری هستند که با هم کار میکنند؛ تنظیم هر یک به تنهایی تأثیر محدودی دارد.
۹. ایجاد فشار
اثر
امواج فراصوت فقط پس از رسیدن سر جوشکاری به فشار تنظیم شده در تماس با محصول، تولید میشوند. فشار ماشه معادل "کلید تأیید نصب" است.
نفوذ
- فشار ماشه خیلی بالاست : تحریک اولتراسونیک قبل از فشرده شدن کامل فشار شروع میشود و باعث لغزش ارتعاش و لحیمکاری ضعیف میشود.
- فشار ماشه خیلی کم است قبل از اینکه کاملاً به هم بچسبد، شروع به لرزش میکند و در نتیجه جوش ناپایداری ایجاد میشود.
پیشنهاد
- فشار ماشه باید کمی کمتر از فشار واقعی جوشکاری باشد تا از اتصال کامل محصول قبل از شروع عملیات اولتراسونیک اطمینان حاصل شود.
- فقط مدلهای رده بالا (مانند ... سری HS و سری P3) از عملکرد ماشه فشاری پشتیبانی میکنند؛ مدلهای معمولی این گزینه را ندارند.
۱۰. زمان تأخیر دو (تأخیر پیشبارگیری)
اثر
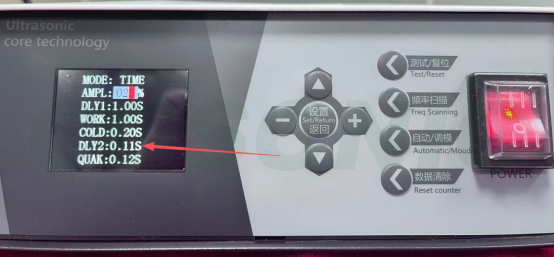
زمان تأخیر بین پایین آمدن سر جوش و تماس با محصول و شروع خروجی موج اولتراسونیک، به محصول اجازه میدهد تا قبل از شروع لرزش، کاملاً به سطح بچسبد و تحت فشار تثبیت شود؛ این زمان همچنین به عنوان تأخیر پیش از فشار شناخته میشود.
نفوذ
- تاخیر خیلی کوتاه : محصول قبل از اینکه کاملاً بچسبد شروع به لرزش میکند و باعث لغزش، جوشکاری ضعیف و جوشهای ناپایدار میشود.
- تأخیر بیش از حد چرخه تولید طولانیتر میشود و فشار مداوم ممکن است باعث تغییر شکل یا آسیب به محصول شود.
پیشنهاد
- برای محصولات معمولی، زمان باید 0.05-0.2 ثانیه باشد برای اقلام یا محصولات بزرگ که نیاز به پیشپرس و اتصال دارند، زمان باید به طور مناسب افزایش یابد. ۲-۰.۵ ثانیه .
- قبل از فعال کردن خروجی اولتراسونیک، همراه با فشار ماشه استفاده کنید تا مطمئن شوید محصول به درستی جا افتاده است.
- زمان تأخیر ۱ در مقابل زمان تأخیر ۲ یکی زمان انتظار از «فشردن دکمه تا پایین آمدن» (برای محافظت از اپراتور)، و دیگری زمان انتظار از «تماس با محصول تا شروع لرزش» (برای اطمینان از تناسب مناسب).
۱۱. زمان ارتعاش دوم (تمیز کردن سر جوش)
اثر
پس از اتمام جوشکاری و حفظ فشار، امواج فراصوت دوباره برای مدت کوتاهی خارج میشوند تا محصول یا سرباره چسبیده به سر جوشکاری را تکان دهند و از چسبیدن سر جوشکاری به مواد و تأثیر بر چرخه بعدی جلوگیری کنند. برخی مدلها این را "لرزش از قالبگیری" یا "زمان تمیز کردن سر جوشکاری" مینامند.
نفوذ
- زمان خیلی کوتاه سرباره یا محصول به سر جوش میچسبد و بر موقعیت و کیفیت جوش در جوشکاری بعدی تأثیر میگذارد.
- وقت زیاده. : انرژی را هدر میدهد، ممکن است باعث افزایش بیش از حد دمای سر جوشکاری شود و سایش سر جوشکاری را تسریع کند.
پیشنهاد
- موادی که به راحتی به هم میچسبند (مانند PP و PE) نیاز به یک فرآیند تکان دادن و رها کردن ثانویه دارند؛ پلاستیکهای سخت معمولاً به راحتی به هم نمیچسبند.
- تنظیم عادی است ۰۵-۰.۲ ثانیه برای موادی که به راحتی میچسبند، زمان را به طور مناسب افزایش دهید؛ برای محصولات نچسب، برای غیرفعال کردن این عملکرد، آن را روی ۰ تنظیم کنید.
۱۲. تنظیم دقیق حرکت ماشین
اثر
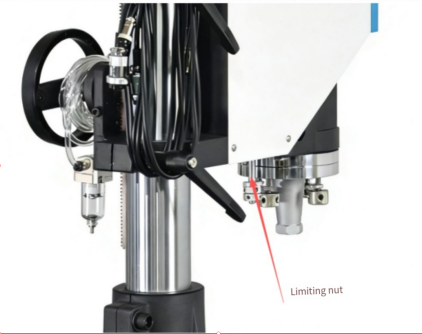
تنظیم دقیق حرکت عمودی سر جوشکاری برای کنترل دقیق موقعیت تماس و عمق جوشکاری بین پایینترین نقطه سر جوشکاری و سطح محصول استفاده میشود. این کار معمولاً از طریق پیچهای محدودکننده یا دکمههای مقیاس انجام میشود.
نفوذ
- سکته مغزی بیش از حد سر دستگاه جوش بیش از حد به پایین فشار داده شده است که منجر به جوشکاری بیش از حد، برق زدن و آسیب و تغییر شکل محصول میشود.
- سکته مغزی ناکافی : سر جوش تماس مناسبی برقرار نمیکند یا فشار کافی نیست و در نتیجه جوشکاری ناقص و استحکام جوش ناکافی است.
پیشنهاد
- ابتدا، یک تنظیم کلی روی حرکت کلی انجام دهید، سپس از تنظیمات دقیق برای موقعیتیابی دقیق استفاده کنید.
- هر تنظیم نباید از مقدار تعیین شده تجاوز کند ۱ میلیمتر هنگام تنظیم، باید جوشهای آزمایشی انجام شود و نتایج با ترکیب بازرسیهای ظاهری و مقاومتی تأیید شوند.
- پس از تعویض محصولات یا سرهای جوشکاری، تنظیم دقیق ضربه باید دوباره کالیبره شود.
۱۳. کالیبراسیون ترازبندی ماشین
اثر
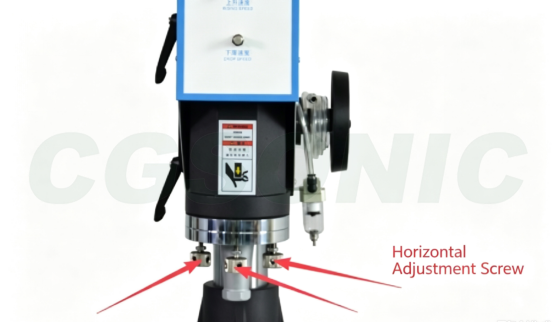
تراز کردن موازی بین سطح کاری سر جوش و سطح کاری قالب/فیکسچر پایینی، تضمین میکند که فشار جوشکاری به طور مساوی در سراسر جوش توزیع شود، که اساس تضمین کیفیت جوشکاری ثابت است.
نفوذ
- انحراف افقی یک طرف جوش بیش از حد جوش داده شده است در حالی که طرف دیگر به اندازه کافی جوش داده نشده است که منجر به استحکام جوشکاری ناهموار و تغییر شکل آسان محصول میشود.
پیشنهاد
- تراز افقی معمولاً با تنظیم پیچهای تراز روی براکت نصب سر جوشکاری حاصل میشود.
- پس از تعویض سر جوشکاری، تعویض قالب زیرین یا جابجایی دستگاه، تراز باید دوباره کالیبره شود.
- توزیع فشار را میتوان با استفاده از ... آزمایش کرد. کاغذ حساس به فشار یا فویل آلومینیومی برای تأیید حالت افقی.
- تراز کردن باید پس از هر بار تعویض سرجوش یا قالب انجام شود؛ در طول تولید، تراز باید به طور منظم (هفتگی یا ماهانه) بررسی شود و هرگونه انحراف باید فوراً تنظیم شود.
چهاردهم. کل کورس ماشین
اثر
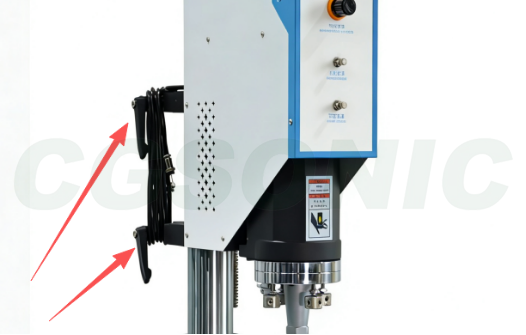
دامنه حرکت کل بدنه دستگاه را هنگام بالا یا پایین رفتن کنترل میکند، برای تنظیم فاصله اولیه و حداکثر فشار رو به پایین بین شاخ (سر جوش) و محصول و تعیین دامنه ارتفاع محصول که میتواند تطبیق داده شود، استفاده میشود.
نفوذ
- سکته مغزی کامل بیش از حد : سر جوشکاری بیش از حد پایین میرود، زمان چرخه را افزایش میدهد و به طور بالقوه از محدوده کورس مؤثر سیلندر فراتر میرود.
- سکته مغزی کامل ناکافی : سر جوشکاری نمیتواند به قطعه برسد، یا عمق جوشکاری کافی نیست و در نتیجه جوش سرد ایجاد میشود.
پیشنهاد
- هنگام تغییر به محصولاتی با ارتفاعهای مختلف، کل مسافت طی شده باید تنظیم مجدد شود.
- سر جوشکاری بر اساس ارتفاع محصول تنظیم میشود تا اطمینان حاصل شود که محصول را میتوان به راحتی در بالاترین نقطه خود برداشت و پایین آورد و جوشکاری را میتوان در پایینترین نقطه خود تکمیل کرد.
- ابتدا، یک تنظیم تقریبی برای حرکت کلی انجام دهید و سپس برای موقعیتیابی دقیق، تنظیمات دقیقی را برای حرکت انجام دهید.
جدول مرجع سریع ۱۴ پارامتری
| شماره سریال | پارامتر | محدوده معقول | تأثیر تعدیل | تأثیر کاهش |
| ۱ | فشار جوشکاری | متوسط (بسته به مدل) | جوشکاری بیش از حد، آسیب ناشی از فشار و تغییر شکل | لحیم کاری ضعیف، استحکام ناکافی |
| ۲ | زمان تأخیر ۱ | 0.1-0.5 ثانیه | کاهش ظرفیت تولید | فشار دادن، جابجایی محصول |
| ۳ | زمان جوشکاری | ۰.۱-۱.۲ ثانیه | سوخته، سوراخ، بدشکل | لحیم کاری ضعیف، استحکام ناکافی |
| ۴ | زمان نگهداری | ۰.۲-۰.۸ ثانیه | کند کردن | ترک خوردگی جوش و برگشت فنری |
| ۵ | دامنه | ۳۰٪ - ۸۰٪ | سوختن مواد، ترک خوردن دیوارهای نازک | لحیم کاری ضعیف، همجوشی ضعیف |
| ۶ | حالت جوشکاری | زمان/انرژی/عمق | طبق سناریو انتخاب کنید | |
| ۷ | سرعت نزول | ۳۰٪ - ۷۰٪ | جابجایی محصول، ترکها | کند کردن |
| ۸ | بافر در حال سقوط | موقعیت شیر ۱-۳ چرخش | کند کردن | ضربه، فرورفتگی |
| ۹ | فشار محرک | کمی کمتر از فشار جوشکاری | لغزش، اتصال لحیم سرد | نوسان و ناپایداری زودرس |
| ۱۰ | زمان تأخیر ۲ | 0.05-0.5 ثانیه | سرعت پایین، آسیبهای ناشی از له شدن | لغزش، اتصال لحیم سرد |
| ۱۱ | لرزش ثانویه | 0.05-0.2 ثانیه | افزایش دمای سر جوش و سایش | چسبندگی، جابجایی موقعیت |
| ۱۲ | تغییرات جزئی در برنامه سفر | گام ۰.۱ میلیمتر | لحیم کاری بیش از حد، آسیب ناشی از فشار | تماس ناکافی، لحیم کاری ضعیف |
| ۱۳ | کالیبراسیون افقی | آزمایش کاغذ حساس به فشار | باید یکدست باشد | |
| ۱۴ | کل برنامه سفر | بسته به ارتفاع محصول | سرعت کمتر، حرکت بیش از حد | قادر به جوشکاری نیست، جوش ضعیفی دارد |
درخت تصمیم تنظیم پارامتر
هنگام مواجهه با ناهنجاریهای جوشکاری، بررسی به ترتیب زیر میتواند ۹۰٪ مشکلات را پوشش دهد:
① خشک کردن مواد اولیه (ABS/PC 80-100°C، 2-4 ساعت) → ② فاصله و موقعیت قرارگیری محصول → ③ وضعیت سر/پایین قالب جوش (سایش، رزونانس، سطح) → ④ سه پارامتر اصلی: فشار، زمان و دامنه → ⑤ پارامترهای ثانویه مانند حفظ فشار، بافرینگ و ضربه
اول، سه دسته اصلی از مشکلات را رد کنید: مواد، موقعیتیابی و قالبها قبل از تنظیم پارامترها. معکوس کردن این ترتیب، زمان را در جهت اشتباه هدر میدهد.
مراحل کلی اشکالزدایی
- ابتدا، تأیید کنید که سر جوش و فیکسچر قالب پایینی در جای خود نصب شدهاند و موقعیتیابی محصول اشتباه نیست.
- ابتدا فشار و دامنه را روی مقادیر متوسط تنظیم کنید و به تدریج زمان جوشکاری را افزایش دهید.
- ابتدا ظاهر را بررسی کنید: از نظر سوختگی، برآمدگی یا فرورفتگی؛ سپس آزمایش شکستگی را برای بررسی استحکام جوش انجام دهید.
- قدرت ناکافی: افزایش تدریجی زمان یا دامنه را در اولویت قرار دهید و از تنظیم بیش از حد پارامترها به یکباره خودداری کنید.
- اگر ماده جوشکاری سوخته است: زمان، دامنه یا فشار را کاهش دهید.
- پس از تنظیم صحیح پارامترها، فرمول را برای استفادههای بعدی هنگام تغییر محصول ذخیره کنید.
اشتباهات رایج در اشکالزدایی
- آنها بلافاصله زمان و دامنه را روی حداکثر تنظیم میکنند و مستقیماً به محصول آسیب میرسانند.
- بررسی ظاهر جوش بدون انجام آزمایش شکست، منجر به ایجاد تعداد زیادی ناحیه جوش خورده با جوش ضعیف میشود.
- فقط زمان را تنظیم میکند در حالی که هماهنگی فشار، دامنه و نگهداشتن فشار را نادیده میگیرد.
- مواد ورودی تغییر داده شدند، اما پارامترهای قدیمی مورد استفاده قرار گرفتند که منجر به نقص در دسته تولید شد.
- بدون ذخیره فرمول، هر بار که محصولات را تغییر میدهید، باید از ابتدا شروع کنید، که ناکارآمد و مستعد خطا است.
سوالات متداول (FAQ)
س: هنگام تنظیم پارامترهای جوشکاری اولتراسونیک باید از کدام پارامتر شروع کنم؟
الف) توصیه میکنیم از اصل «اول موقعیتیابی، سپس پارامترها» پیروی کنید. ابتدا مطمئن شوید که سر و قالب زیرین جوشکاری در جای خود نصب شدهاند و محصول به درستی در موقعیت قرار گرفته است. سپس، فشار و دامنه را روی سطح متوسط تنظیم کنید و به تدریج زمان جوشکاری را افزایش دهید. ابتدا ظاهر (بدون سوختگی، پلیسه یا علامت فشار) را بررسی کنید و سپس یک آزمایش شکستگی برای بررسی استحکام انجام دهید. تنظیم همزمان زمان و دامنه روی حداکثر، یک اشتباه رایج برای مبتدیان است و مستقیماً به محصول آسیب میرساند.
س: تنظیم زمان مناسب جوشکاری چقدر است؟
الف) هیچ مقدار مطلقی وجود ندارد؛ این مقدار به ضخامت دیواره محصول، جنس و ناحیه جوش بستگی دارد. برای قطعات کوچک و نازک، معمولاً 0.1 تا 0.4 ثانیه است؛ برای قطعات متوسط تا بزرگ، 0.4 تا 1.2 ثانیه. اصل تنظیم این است که با زمان کوتاه شروع کنید و به تدریج آن را افزایش دهید. اگر سوزش یا پلیسههای بیش از حد رخ داد، فوراً آن را به حالت قبل برگردانید. رایجترین اشتباهی که مبتدیان مرتکب میشوند، تنظیم زمان روی بیش از 1.5 ثانیه به طور همزمان است که باعث سوختن ماده میشود.
س: چگونه درصد دامنه را تنظیم کنم؟
الف) پلاستیکهای سخت (PC، ABS) به دامنه بالاتری (60%-80%) نیاز دارند، در حالی که پلاستیکهای نرم (PP، PE، پارچههای نبافته) باید از دامنه پایینتری (30%-50%) استفاده کنند. توصیه میشود با تنظیمات میانی تجهیزات (معمولاً 50%) شروع کنید و سپس در صورت بروز مشکل، آن را به طور دقیق تنظیم کنید. بلافاصله با حداکثر دامنه شروع نکنید. دامنه بیش از حد باعث ترک خوردن قطعات دیواره نازک و تسریع سایش سر جوش میشود.
س: چگونه میتوانم بین حالت زمان، حالت انرژی و حالت عمق یکی را انتخاب کنم؟
الف) حالت زمان، امواج فراصوت را برای مدت زمان ثابتی تولید میکند که برای محصولاتی با ابعاد پایدار و ثبات مواد خوب مناسب است؛ این رایجترین حالت است. حالت انرژی، کل انرژی را تولید میکند که میتواند نوسانات ولتاژ منبع تغذیه را جبران کند و برای تولید انبوه با الزامات کیفی پایدار مناسب است. حالت عمق، عمق سر جوش را کنترل میکند که برای سناریوهایی با الزامات سختگیرانه در مورد ارتفاع کل محصول و سرریز مواد مناسب است. مبتدیان باید برای اشکالزدایی با حالت زمان شروع کنند و برای پایداری تولید انبوه، حالت انرژی یا عمق را در اولویت قرار دهند.
س: چه تفاوتهایی بین فشار ماشه، زمان تأخیر یک و زمان تأخیر دو وجود دارد؟
الف) این سه پارامتر، ترتیب شروع جوشکاری را کنترل میکنند. اولین زمان تأخیر، زمان انتظار از فشار دادن دکمه تا پایین آمدن سر جوش (0.1-0.5 ثانیه) است که به اپراتور اجازه میدهد تا از پایدار بودن دستگاه اطمینان حاصل کند. دومین زمان تأخیر تأخیر پیشفشار (0.05-0.5 ثانیه) از زمان فشار دادن سر جوش به قطعه تا شروع خروجی اولتراسونیک است که به قطعه اجازه میدهد کاملاً به سطح بچسبد. فشار ماشه آیا راهاندازی اولتراسونیک تنها پس از تماس سر جوش با فشار تنظیمشده (فقط در مدلهای گرانقیمت موجود است) انجام میشود و چسبندگی قبل از شروع لرزش تضمین میشود؟ استفاده همزمان از این سه پارامتر میتواند از ناهنجاریهایی مانند فشار روی دست، لغزش و جوشهای ناقص جلوگیری کند.
س: منظور از زمان ارتعاش ثانویه (زمان تمیز کردن سر جوش) چیست؟
الف) پس از جوشکاری، امواج فراصوت دوباره به مدت کوتاهی منتشر میشوند تا هرگونه باقیمانده محصول یا مواد مذاب چسبیده به سر جوشکاری را از بین ببرند و از تأثیر چسبندگی مواد بر موقعیتیابی در چرخه بعدی جلوگیری کنند. این تنظیم برای مواد PP و PE که به راحتی چسبانده میشوند، اجباری است. برای پلاستیکهای سخت (ABS، PC) که عموماً به راحتی چسبانده نمیشوند، تنظیم 0 قابل قبول است. معمولاً از تنظیم 0.05-0.2 ثانیه استفاده میشود. تنظیمات بیش از حد طولانی، سایش سر جوشکاری و افزایش دما را تسریع میکند.
س: آیا باید بعد از تنظیم پارامترها، دستور غذا را ذخیره کنم؟
- الف) ذخیره تنظیمات ضروری است. پس از تنظیم پارامترها برای هر محصول، توصیه میشود آن را به عنوان یک فرمول نامگذاری شده در دستگاه ذخیره کنید (مثلاً "ABS-shell-A1-formula"). این امر امکان استفاده مستقیم هنگام تغییر محصولات را فراهم میکند و از نیاز به تنظیم مجدد هر بار جلوگیری میکند. هنگامی که دسته مواد قالبگیری تزریقی تغییر میکند، پارامترها باید دوباره تأیید شوند. فرمول قدیمی را نمیتوان مستقیماً اعمال کرد.