














۱۱ عیب رایج جوشکاری پلاستیک اولتراسونیک و نحوه حل آنها (به همراه نقشه راه عیبیابی سریع)
آخرین بهروزرسانی: ۲۰ آگوست ۲۰۲۶ | نویسنده: [لی یونگ] (مهندس فرآیند جوشکاری التراسونیک) | زمان مطالعه: تقریباً ۱۲ دقیقه
| درباره این مقاله گردآوری شده توسط لی یونگ، مهندس فرآیند جوشکاری اولتراسونیک در شرکت تجهیزات اولتراسونیک هوشمند شنژن چنگگوان. او با ۲۲ سال تجربه در راهاندازی خط تولید و بهبود عملکرد، بیش از ۱۰،۰۰۰ پروژه جوشکاری را انجام داده است که بیش از ۱۰۰،۰۰۰ محصول جوشکاری شده را پوشش میدهد. محتوای این مقاله بر اساس موارد واقعی خط تولید و اعتبارسنجی پارامترها است. |
فهرست مطالب
- جوشکاری سرد (جوشکاری کاذب)
- جوشکاری بیش از حد (علامت سوختگی، زغالزدگی)
- فلش و سرریز بیش از حد
- تغییر شکل و تاب برداشتن محصول
- ترکها و شکافها
- ناهمراستایی و عدم تطابق جوش
- فرورفتگیها و فرورفتگیها (علائم فشار سطحی)
- حبابها و تخلخل
- آببندی ضعیف (نشت آب و هوا)
- کیفیت جوشکاری نامناسب
- صدای تق تق بعد از جوشکاری
- نقشه راه عیبیابی سریع
- سوالات متداول (FAQ)
جوشکاری پلاستیک اولتراسونیک به لطف سرعت، ثبات بالا و عدم نیاز به مواد مصرفی، به فرآیند مونتاژ اصلی در قطعات داخلی خودرو، بدنههای الکترونیکی، دستگاههای پزشکی، قطعات لوازم خانگی و بسیاری از زمینههای دیگر تبدیل شده است. با این حال، در تولید واقعی - تحت تأثیر شرایط مواد، تنظیمات پارامترها، سایش ابزار، دقت فیکسچر و سایر عوامل - نقصهای جوشکاری مشکلی است که تقریباً هر خط تولیدی با آن مواجه میشود.
این مقاله به طور سیستماتیک به بررسی 11 مورد از رایجترین نقصهای جوشکاری فراصوت در تولید میپردازد. هر نقص به سه سطح تقسیم میشود: «علامت → علت → راهحل». در پایان، یک نقشه راه سریع برای عیبیابی گنجانده شده است تا به شما کمک کند در صورت بروز مشکل در خط تولید، به سرعت علت اصلی را پیدا کنید و زمان آزمون و خطا را کاهش دهید.
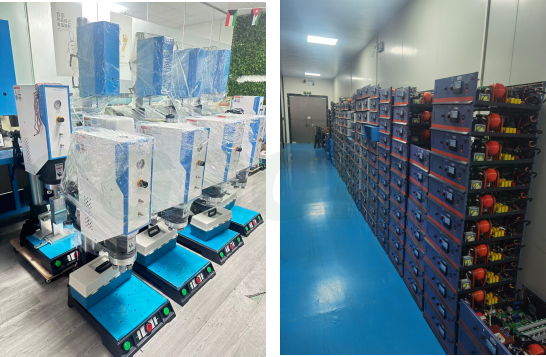
تجهیزات جوش پلاستیک اولتراسونیک عکس های خط تولید
۱. جوشکاری سرد (جوشکاری کاذب)
علامت
درز جوش کاملاً شکل گرفته به نظر میرسد، اما با یک چرخش سبک با دست از هم میپاشد و استحکام آن بسیار پایینتر از حد مورد نیاز طراحی میشود؛ در آزمایشهای جدا شدن، محفظههای بالایی و پایینی به سادگی از هم جدا میشوند. بررسی سطح مقطع نشان میدهد که هیچ ذوب واقعی در داخل رخ نداده است - هادیهای انرژی به جای تشکیل یک قطعه مذاب، صرفاً "صاف" شدهاند.
علل
- فشار جوشکاری ناکافی، زمان جوشکاری خیلی کوتاه یا دامنه خیلی کم - انرژی ورودی کمتر از آستانه ذوب
- بوق یا فیکسچر فرسوده، که باعث کاهش راندمان انتقال انرژی میشود
- محصول در فیکسچر تراز نشده است، بنابراین هادیهای انرژی با نقطه فشار بوق همتراز نیستند.
- رطوبت بیش از حد در رزین پلاستیکی؛ تبخیر آب، گرما را از بین میبرد و مانع از همجوشی میشود.
- مدیران انرژی در طراحی محصول بسیار کوچک هستند - مواد قابل ذوب کافی وجود ندارد
راهکارها
- فشار جوشکاری را افزایش دهید، زمان جوشکاری را طولانیتر کنید یا خروجی دامنه را به طور مناسب افزایش دهید (هر بار فقط یک پارامتر را تنظیم کنید و مقایسه را ثبت کنید)
- سطوح کاری بوق و فیکسچر را بررسی کنید؛ سطوح فرسوده را فوراً تعمیر یا تعویض کنید.
- بهینه سازی فیکسچر برای تضمین موقعیت یابی دقیق و بدون انحراف محصول
- رزین پلاستیکی را از قبل خشک کنید تا رطوبت آن گرفته شود (برای ABS/PC، به مدت ۲ تا ۴ ساعت در دمای ۸۰ تا ۱۰۰ درجه سانتیگراد بپزید)
- ساختار محصول را اصلاح کنید تا هادیهای انرژی بزرگتر شوند (ارتفاع معمول هادیها بسته به ضخامت دیواره ماده، 0.5 تا 0.8 میلیمتر است)
۲. جوشکاری بیش از حد (علامت سوختگی، زغالزدگی)
علامت
درز جوش به رنگ سفید، زرد یا حتی سیاه سوخته در میآید؛ برقزدگی شدید است و قطعه تغییر شکل میدهد؛ در موارد شدید، به صورت موضعی میسوزد. اغلب در قطعات کوچک، قطعات با دیواره نازک یا محصولاتی با هادیهای انرژی بزرگ دیده میشود.
علل
- زمان، دامنه یا فشار جوشکاری بیش از حد - انرژی ورودی در واحد سطح بیش از حد مجاز
- زمان توقف (نگه داشتن) اولتراسونیک خیلی طولانی است؛ گرما همچنان جمع میشود و جایی برای دفع شدن ندارد
- ضخامت دیواره محصول در سمت نازک - نمیتواند پارامترهای استاندارد را تحمل کند
راهکارها
- کاهش زمان جوشکاری، کاهش دامنه و فشار جوشکاری
- زمان توقف/نگه داشتن اولتراسونیک را کوتاه کنید
- کاهش مصرف کلی انرژی برای محصولات با دیواره نازک؛ در صورت لزوم، با مهندس سازه برای بهینه سازی ضخامت دیواره همکاری کنید.
- موقعیت تماس شاخ را تنظیم کنید تا از تمرکز انرژی روی نقاط ضعف محلی جلوگیری شود.
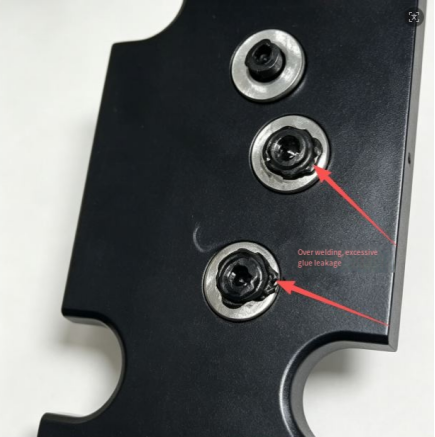
۳. فلش و سرریز بیش از حد
علامت
حلقهای از خار پلاستیکی اضافی در امتداد دو طرف درز جوش فشرده میشود. این ظاهر را خراب میکند و باید بعداً با دست بریده شود و هزینه را افزایش میدهد.
علل
- فشار جوشکاری خیلی زیاد است، یا عمق فروریختگی (کورس جوشکاری رو به پایین) خیلی زیاد است
- مواد به راحتی جریان مییابند، بنابراین پلاستیک مذاب به راحتی فشرده میشود.
- شکاف اتصال بین محفظههای بالایی و پایینی خیلی زیاد است و به مذاب یک "راه فرار" میدهد.
- سطح تماس بوق صاف نیست و فشار موضعی بیش از حد ایجاد میکند.
راهکارها
- فشار جوشکاری را کاهش داده و عمق فروریختگی را کم کنید
- قالبگیری تزریقی محصول را بهینه کنید تا شکاف تناسب محفظه محکمتر شود.
- بوق را سرویس و دوباره سنگزنی کنید تا سطح تماس آن صاف بماند.
- برای پلاستیکهای روان (مانند PP)، دامنه را کاهش دهید تا مقدار پلاستیک مذاب فشرده شده کاهش یابد.
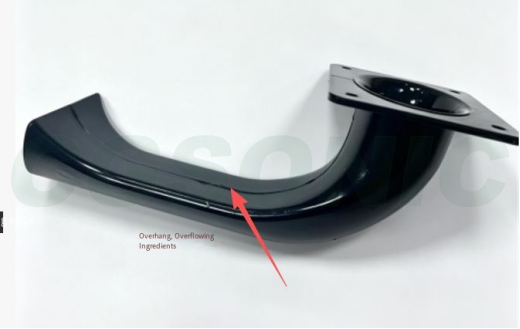
۴. تغییر شکل و تاب برداشتن محصول
علامت
پس از جوشکاری، محفظه خم یا برآمده میشود و اجزای چفت تغییر شکل میدهند و مجموعه پاییندستی را از تراز خارج میکنند - گاهی اوقات تا جایی که چفتها دیگر اصلاً جا نمیافتند.
علل
- فشار گیره بالا با تمرکز تنش گرمایی به صورت موضعی
- تکیهگاه ناکافی برای فیکسچر؛ قسمتهای بدون تکیهگاه قطعه تحت فشار فرو میریزند.
- ضخامت ناهموار دیواره در خود قطعه، که باعث انقباض ناهماهنگ در اثر خنک شدن میشود
- فشار آزاد شده قبل از زمان خنک شدن (نگه داشتن) کافی است، در حالی که پلاستیک هنوز سفت نشده است
راهکارها
- فشار گیره جوشکاری را کاهش دهید
- بهینه سازی پایه/لانه برای پشتیبانی کامل از پشت محصول و حذف نواحی بدون پشتیبانی
- تا حد امکان، یکنواختی ضخامت دیواره را در طراحی محصول بهبود بخشید.
- زمان نگهداری/خنکسازی را افزایش دهید؛ فشار را رها کنید و ابزار را تنها پس از خنک شدن و سفت شدن پلاستیک باز کنید.
۵. ترک و شکاف
علامت
ترکها در نزدیکی درز جوش، در مقاطع دیواره نازک یا در گوشهها ظاهر میشوند. این ترکها در مواد شکننده (ABS، PC) - به ویژه PC - شایعتر هستند.
علل
- انرژی فراصوت بیش از حد؛ ضربه ارتعاش با فرکانس بالا به معنای واقعی کلمه ماده را از هم جدا میکند.
- شیپور مستقیماً روی یک ناحیه با دیواره نازک فشار میآورد و تنش را متمرکز میکند.
- تنش داخلی بالا در قطعه قالبگیری شده؛ گرمای جوشکاری باعث آزاد شدن تنش میشود
- تمرکز تنش در گوشههای تیز قطعه
راهکارها
- دامنه و کل انرژی جوشکاری را کاهش دهید تا ضربه کمتر شود
- موقعیت تماس شاخ را تغییر دهید تا از نواحی دیواره نازک جلوگیری شود
- قطعات قالبگیری شده را از قبل آنیل کنید تا تنشهای داخلی از بین بروند.
- گوشههای تیز ساختار محصول را گرد کنید تا نقاط تمرکز تنش از بین بروند.
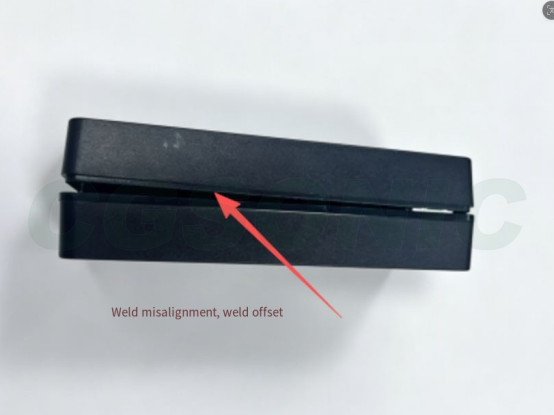
۶. ناهماهنگی و عدم تطابق جوش
علامت
اتصال بین محفظههای بالایی و پایینی، پلهای بزرگ و ارتفاع ناهموار را نشان میدهد - یک نقص ظاهری که میتواند در موارد شدید، آببندی را نیز به خطر بیندازد.
علل
- دقت پایین فیکسچر موقعیتیابی
- شکاف بزرگ در قالب تزریق محصول
- بوق به صورت عمودی نصب نشده و دارای انحراف جانبی است
- قطعه در حین گیرش تحت نیروی جانبی قرار میگیرد
راهکارها
- کالیبره کردن و تعمیر اساسی فیکسچر موقعیتیابی برای بهبود دقت موقعیتیابی
- قالب تزریق را بهبود دهید تا شکاف تناسب محفظه محکمتر شود.
- نصب بوق را اصلاح کنید تا از عمودی بودن آن اطمینان حاصل شود و انحراف جانبی از بین برود.
- فیکسچر را طوری تنظیم کنید که قطعه در حین جوشکاری هرگز به پهلو بارگذاری نشود.
۷. فرورفتگیها و فرورفتگیها (علائم فشار سطحی)
علامت
شیارها یا فرورفتگیهایی توسط شاخک به سطح بیرونی قطعه فشار داده میشوند و ظاهر آن را خراب میکنند. برای قطعات تزئینی (کنترل از راه دور، پنل بلندگو و غیره) این معمولاً یک نقص مهلک است.
علل
- فشار جوشکاری بیش از حد
- دامنه انتقال یافته به سطح آرایشی
- سختی یا بافت سطح نامناسب شاخ
- هیچ تکیهگاهی پشت قطعه وجود ندارد، بنابراین تحت فشار فرو میرود
راهکارها
- فشار جوشکاری را کاهش دهید
- یک لایه محافظ بین شاخ و سطح تزئینی اضافه کنید؛ بافت سطح شاخ را بهینه کنید
- برای جلوگیری از فرو رفتن قطعه تحت فشار، تکیهگاه کامل پشتی را در فیکسچر اضافه کنید.
- دامنه را کاهش دهید تا ارتعاش به سطح آرایشی محدود شود
۸. حبابها و تخلخل
علامت
حبابهایی درون درز جوش ظاهر میشوند - که مستقیماً با چشم غیرمسلح در قطعات شفاف قابل مشاهده هستند - که باعث کاهش استحکام و به خطر افتادن آببندی میشوند.
علل
- رطوبت زیاد در پلاستیک؛ در حین جوشکاری بخار میشود و در درز گیر میکند.
- گاز داخل ماده مذاب نمیتواند خارج شود
- جوشکاری خیلی سریع؛ پلاستیک مذاب خیلی زود آببندی میشود و هوا را به دام میاندازد
راهکارها
- رزین پلاستیکی را کاملاً خشک کنید تا رطوبت آن گرفته شود.
- سرعت جوشکاری را به طور مناسب کاهش دهید تا گاز فرصت خروج داشته باشد.
- پارامترهای فشار را طوری تنظیم کنید که مذاب کاملاً فشرده شود و گاز داخلی از درز خارج شود.
۹. آببندی ضعیف (نشت آب و هوا)
علامت
استحکام کششی قابل قبول است، اما قطعه در آزمایشهای نشت هوا یا غوطهوری در آب رد میشود. این مورد در محفظههای ضد آب، حسگرهای خودرو، قطعات خنکشونده با مایع و سایر محصولات حساس به آببندی رایج است.
علل
- جوشهای سرد: ذوب در بعضی جاها ناپیوسته است و شکافهایی در درز ایجاد میکند.
- روغن یا گرد و غبار روی سطوح جفت شونده که فصل مشترک ذوب را آلوده میکنند
- هادیهای انرژی آسیبدیده یا با طراحی ضعیف - مذاب کافی برای پر کردن مسیر آببندی وجود ندارد
- پارامترهای جوشکاری متغیر؛ ذوب از قسمتی به قسمت دیگر متفاوت است
راهکارها
- ابتدا جوشکاری سرد را عیبیابی کنید (به بخش 1 مراجعه کنید) و پارامترهای جوشکاری را به دقت تنظیم کنید تا درز به طور مداوم در تمام طول جوش بخورد.
- قبل از جوشکاری، سطوح اتصال قطعات را تمیز کنید تا روغن و گرد و غبار از بین بروند.
- هادیهای انرژی را بررسی کنید؛ در صورت آسیبدیدگی، ساختار محصول را اصلاح کنید.
- فشار هوا و ولتاژ تجهیزات را تثبیت کنید تا نوسانات پارامتر کاهش یابد و بررسیهای نقطهای نشتی را روی خط انجام دهید.
۱۰. کیفیت جوشکاری نامناسب
علامت
در یک دسته، برخی قطعات به طور صحیح جوش داده میشوند و برخی دیگر به صورت جوش سرد از آب در میآیند؛ نرخ نقص به طور گستردهای در نوسان است و پارامترهایی که امروز تنظیم شدهاند، فردا دوباره اشتباه میشوند.
علل
- نوسان ولتاژ برق کارگاه
- فشار هوای فشرده ناپایدار
- سایش بوق و رانش فرکانس رزونانس
- تغییرات دستهای به دسته دیگر در قطعات قالبگیری شده (میزان رطوبت، ابعاد، تنش داخلی)
- فاصله قرارگیری نامناسب فیکسچرها
راهکارها
- تجهیزات را به یک تثبیتکننده ولتاژ مجهز کنید و فشار هوای ورودی را تثبیت کنید.
- مرتباً رزونانس بوق را بررسی کنید؛ بوقهای فرسوده را فوراً تعمیر یا تعویض کنید.
- کنترل قطعات قالبگیری شده ورودی و استانداردسازی فرآیند قالبگیری برای کاهش تغییرات دستهای
- فیکسچرها را کاملاً تعمیر کنید تا هر قطعه با فاصله قرارگیری یکسان نگه داشته شود.
۱۱. صدای تقتق بعد از جوشکاری
علامت
هنگام تکان دادن قطعه نهایی، صدای تقتق ظریفی از داخل آن شنیده میشود. این صدا در محصولات حفره بسته (کنترل از راه دور، محفظه سنسورها) رایج است.
علل
- خردههای پلاستیکی ناشی از جوشکاری بیش از حد، داخل حفره باقی مانده است
- جدا شدن فلش و افتادن آن روی محصول
راهکارها
- پارامترها را بهینه کنید تا از جوشکاری بیش از حد و بریدگی نخاله در منبع جلوگیری شود
- طراحی درز جوش را بهبود بخشید تا پلیسه نتواند به داخل حفره نفوذ کند.
- بعد از جوشکاری، یک مرحله تمیز کردن با دمش هوا اضافه کنید تا خردههای مواد از حفره پاک شوند.
- کنترل فلاش و سرریز؛ در صورت لزوم، یک مرحله برش اضافه کنید
نقشه راه عیبیابی سریع
وقتی یک مشکل جوشکاری پیش میآید، کورکورانه پارامترها را تغییر ندهید. عیبیابی را به ترتیب زیر انجام دهید - این روش ۹۰٪ مشکلات را پوشش میدهد:
① خشک کردن مواد → ② فاصله مناسب محصول → ③ وضعیت شاخک/فیکسچر → ④ سه پارامتر اصلی: فشار، زمان، دامنه
ابتدا وضعیت مواد (رطوبت، سری ساخت) را تأیید کنید، سپس تلرانسهای تناسب خود قطعه را بررسی کنید، سپس شاخک و فیکسچر را از نظر ساییدگی یا انحراف بررسی کنید - و تنها پس از آن شروع به تنظیم پارامترها کنید. این کار را به ترتیب معکوس انجام دهید و معمولاً زمان را در جهت اشتباه هدر خواهید داد.
سوالات متداول (FAQ)
س: چگونه جوش سرد (جوشکاری کاذب) را در جوشکاری اولتراسونیک برطرف کنم؟
الف) ابتدا بررسی کنید که آیا سه پارامتر اصلی - فشار، زمان جوشکاری و دامنه - خیلی کم تنظیم شدهاند یا خیر؛ سپس بررسی کنید که آیا شاخ/فیکسچر ساییده شده است یا قطعه ناهمتراز است. پلاستیک بیش از حد مرطوب نیز باعث جوش سرد میشود، بنابراین قبل از جوشکاری، ماده را خشک کنید. اگر هادیهای انرژی خیلی کوچک باشند، ساختار محصول باید تغییر کند تا آنها را بزرگتر کند.
س: چرا جوشهای اولتراسونیک سفید میشوند یا میسوزند؟
الف) این همان جوشکاری بیش از حد معمول است. دلایل آن زمان، دامنه یا فشار جوشکاری بیش از حد یا توقف بیش از حد طولانی اولتراسونیک است که باعث ایجاد گرما میشود. راه حل، کاهش زمان جوشکاری، کاهش دامنه، کاهش فشار و کوتاه کردن زمان نگهداری است. محصولات دیواره نازک نیاز به مراقبت ویژه در مورد ورودی انرژی دارند.
س: اگر قطعه پس از جوشکاری اولتراسونیک تغییر شکل داد یا تاب برداشت، چه باید بکنم؟
الف) فشار گیره جوشکاری را کاهش داده و فیکسچر را بهینه کنید تا قطعه کاملاً از پشت پشتیبانی شود؛ زمان نگهداشتن/خنکسازی را افزایش دهید و فشار را فقط پس از خنک شدن و سفت شدن پلاستیک آزاد کنید. ضخامت ناهموار دیواره در خود قطعه نیز تغییر شکل را بدتر میکند و باید در مرحله طراحی بهبود یابد.
س: تفاوت بین ABS و PC در جوشکاری مافوق صوت چیست؟
الف) ABS یک ماده آمورف با قابلیت جوشکاری اولتراسونیک عالی است که به راحتی ذوب میشود. PC نیز آمورف است اما نقطه ذوب بالاتر و سختی بیشتری دارد، بنابراین به دامنه و انرژی بالاتری نیاز دارد. همچنین به تنش داخلی حساس است - قبل از جوشکاری، آنیل کردن توصیه میشود، در غیر این صورت ترکها به راحتی ظاهر میشوند.
س: چگونه میتوانم مشکل روشن و خاموش شدن نامنظم جوشکاری اولتراسونیک را عیبیابی کنم؟
الف) عیبیابی به این ترتیب انجام شود: ۱) نوسان ولتاژ برق - یک تثبیتکننده ولتاژ نصب کنید؛ ۲) آیا فشار هوای ورودی پایدار است یا خیر؛ ۳) سایش بوق و رانش رزونانس - مرتباً بررسی کنید؛ ۴) تغییرات دستهای در قطعات قالبگیری شده - فرآیند را استاندارد کنید؛ ۵) آیا فاصله قرارگیری فیکسچر ثابت است یا خیر.